



Riktig prosess, riktig kontakt
Slik lykkes komponentbeskyttelse – riktig prosedyre, riktig kontakt
Elektronikkbransjen er i endring: Enten det gjelder bilindustrien, sol- og vindkraft eller industriell automatisering – elektrifiseringen skjer på alle områder. Med den stadig økende nettverkskoblingen har imidlertid også antallet elektronikkfeil økt de siste årene – ifølge Center for Automotive Research med hele 29 %. Avhengig av forventede miljøpåvirkninger blir det derfor nødvendig med komponentbeskyttelse av elektroniske komponenter. Gjennom dette kan elektronikken beskyttes på en pålitelig måte – men for dette trenger brukerne også en tilsvarende innstøpningskompatibel tilkoblingsløsning.
Økende behov for metoder for beskyttelse av komponenter
Ulike metoder beskytter de elektroniske komponentene mot støt, vibrasjon, fuktighet, smuss, høye temperaturer, vedvarende temperatursvingninger og skader som følge av dette. Komponentbeskyttelse kan dermed bidra vesentlig til å forbedre levetiden, funksjonssikkerheten og påliteligheten til sluttproduktene.
Av denne grunn brukes komponentbeskyttelsesmetoder allerede regelmessig i mange anvendelser: e-mobilitet, industriautomatisering, jernbaneapplikasjoner, medisinsk teknologi (medisinsk teknologi), vindkraft og solteknologi (vindkraft), kommunikasjonsmedisinsk teknologi, i landbruket og i husholdningsapparater – elektronikk brukes i dag nesten overalt. En voksende utfordring er den økende trenden mot miniatyrisering. Elektronikken blir stadig mindre og krever ulike beskyttelsestiltak for å øke krypeavstandene igjen og eliminere luftavstander.
Avhengig av komponentens belastning og brukssituasjon velger man derfor mellom ulike metoder: Potting-innstøping, conformal coating og hotmelt-støping er de mest populære av disse.
Har du konkrete spørsmål?
Komponentbeskyttelsesmetode: Potting – innstøping

Det brukes svært ofte 1- og 2-komponent-støpemasser, såkalte «potting compounds». Når det gjelder 2-komponent-Vergussmaterialer, blandes harpiks og herder i et bestemt blandingsforhold ved hjelp av passende maskinteknikk og helles som standard inn i hulrommet via et statisk blandingsrør. Dermed er denne kaldinnstøping en ikke-formgivende prosess og krever et hus som støpemasse helles inn i.
En potting-innstøping gir mange fordeler: Den sørger ikke bare for utmerket elektrisk isolasjon, høy varmeledningsevne og vibrasjons- og støtreduksjon, men har også motstandsdyktighet mot kjemikalier, fuktighet, termisk sjokk og sykluser, beskytter elektronikken mot støv og fuktighet og har i tillegg flammehemmende egenskaper.
Avhengig av spesifikke krav brukes vanligvis epoksid-, polyuretan- og silikonharpikser. De skiller seg alle fra hverandre når det gjelder egenskaper (tab. 1).
I tillegg til de nevnte materialene finnes det også spesielle innstøpningsmaterialer og støpeharpikser. Disse brukes imidlertid kun under ekstreme forhold. I henhold til ATEX-kravene beskytter de for eksempel mot eksplosjoner ved å forhindre den kjemiske reaksjonen mellom antennelseskilde, brennbart materiale og oksygen. I tillegg muliggjør de elektrisk isolasjon mot høyspenning (opp til 30 kV/mm), beskytter mot overoppheting på grunn av lokal varmeutvikling og gir, med beskyttelsesklasse IP68, beskyttelse mot støv samt mot permanent nedsenking.
En potting-innstøping gir brukeren mange muligheter. Typiske produkter der denne metoden brukes, er batteripakker, effekt- og styreelektronikk, ladere, eksplosjonssikret elektronikk, sensorer, skjermer og displayer.
En potting-innstøping gir brukeren mange muligheter. Typiske produkter der denne metoden brukes, er batteripakker, effekt- og styreelektronikk, ladere, eksplosjonssikret elektronikk, sensorer, skjermer og displayer.
Komponentbeskyttelsesmetode: conformal coating

Med «conformal coating» blir kretskort belagt helt eller bare selektivt. Ved «selektiv plettering» blir bare nødvendige områder av kretskortet dekket med et beskyttende lag. Vanligvis skiller man mellom to varianter av belegget: Tynnlagsbelegget lover høy lønnsomhet i produksjonsprosessene takket være rask herding og tilpasset viskositet. Derimot oppnås en særlig høy kant- og overflatebeskyttelse, som beskytter elektroniske komponenter spesielt mot ekstrem fuktighet, ved hjelp av tykkslagsbelegg. I begge tilfeller oppnår conformal coatingene etter tørking lagtykkelser på mellom 30 og 2000 µm. Dermed kan den elektroniske komponenten fortsatt monteres selv under trange plassforhold.
På grunn av conformal coatingsens ulike viskositet og dermed ulike flyteegenskaper, brukes ofte DAM & FILL-prinsippet på de bestykkede elektroniske komponentene. Her legges det med en tixotropisk innstilt beskyttelseslakk (conformal coating) en «Dam» (tysk «Damm»), for eksempel rundt komponentene som ikke må støpes inn, for eksempel rundt stikkontakter (kontakt). De øvrige komponentene blir deretter fuktet med en lavviskøs beskyttelseslakk («Fill», tysk «Füllung»).
For konform belegg (conformal coating) benyttes ulike polymere materialer. Brukere kan blant annet velge mellom silikonbaserte og UV-herdende produkter. De førstnevnte egner seg utmerket til tøffe bruksforhold, som i luft- og romfart eller offshore, på grunn av sitt brede temperaturspektrum fra -40 °C til +200 °C. De sistnevnte består av akrylater og polyuretaner eller hybrider av begge materialene. De utmerker seg først og fremst ved at de herder svært raskt ved UV-aktivering og har svært god motstand mot termisk sjokk.
Anvendelsesområdene for conformal coating er mangfoldige og spenner fra bilindustrien til jernbanejernbaneteknikk, sensorteknologi, industriell elektronikk, medisinsk medisinsk teknologi, samt den nevnte Offshore-vindkraft og luftfarts- og romfartsteknikk.
Komponentbeskyttelsesmetode: hotmelt-støping

En spesiell form for innstøping er «hotmelt-støping». Ved denne prosessen blir komponentgruppen omsluttet av et materiale i ett arbeidstrinn, noe som skaper en innkapslingsstruktur og samtidig beskytter komponentgruppen. Elektronikken blir ikke skadet, da de lavviskose, termoplastiske materialene har en lav bearbeidingstemperatur og bearbeides med et langt lavere injeksjonstrykk enn ved vanlig plaststøping. Dette skåner komponentene, samtidig som det gjør at termoplastene herder raskt og gjør prosessen relativt kostnadseffektiv.
Lavtrykkssprøytestøping (lavtrykksstøping) gjør det dermed mulig å omslutte, lime eller tette selv følsomme komponenter som kontakter, sensorer, kretskort og spoler på en miljøvennlig måte i henhold til IP68, slik at de også er beskyttet mot selv de sterkeste påkjenningene.
En bransje som er svært utsatt for ytre påvirkninger, er for eksempel landbruket. Her utsettes maskiner daglig for varierende værforhold. «hotmelt-støping» er perfekt egnet til å beskytte elektronikken: Den gir pålitelig og langvarig beskyttelse mot fuktighet, temperatursvingninger, korrosjon og støt.
Konklusjon
Potting, «conformal coating» eller «hotmelt-støping»: Hvilken metode for komponentbeskyttelse som er best egnet, avhenger alltid av det aktuelle bruksområdet for elektronikken og de tilhørende kravene. Det finnes ingen «one-size-fits-all»-løsning.
Problemstilling: kontakt

Ekstreme temperaturer, smuss og fuktighet, kjemisk eller mekanisk belastning: Med den riktige komponentbeskyttelsesmetoden er elektronikken beskyttet mot nesten alle ytre påvirkninger. Det er imidlertid ett aspekt man må ta hensyn til: En «innstøping» er bare mulig hvis funksjonaliteten til de innebygde komponentene ikke begrenses av materialene som brukes. Dette krever imidlertid også en tilsvarende innstøpningskompatibel tilkoblingsløsning – bruk av vanlige kretskortkontakter er dermed utelukket. Årsaken til dette er den oftest todelte fjær-kniv-kontaktteknologien, der innstøpningsmassen (støpemasse) kan trenge inn i det sårbare kontaktområdet (innstikksområde) og dermed hindre kontakten.
Ved konvensjonelle kontakter må derfor kontaktområdet forsegles ved hjelp av «Dam & Fill»-metoden før innstøping, for å unngå risiko for påvirkning fra støpemasse (fig. 2). Her er det viktig å merke seg at støpemasse i kontaktområdet for det første kan påvirke kontaktpunktene og dermed avbryte signaloverføringen. For det andre vil den hemme fjærens relaksasjonsegenskaper.
For likevel å muliggjøre en «innstøping» og samtidig sikre den nødvendige feilsikkerheten, anbefales det å velge en endelt kontakt, altså en kontakt som klarer seg uten det tradisjonelle stikkområdet («innstikksområde»). Med en slik kontakt er det umulig for støpemasse å trenge inn i kontaktområdet.
press-fit-teknologi som foretrukket tilkoblingsteknikk
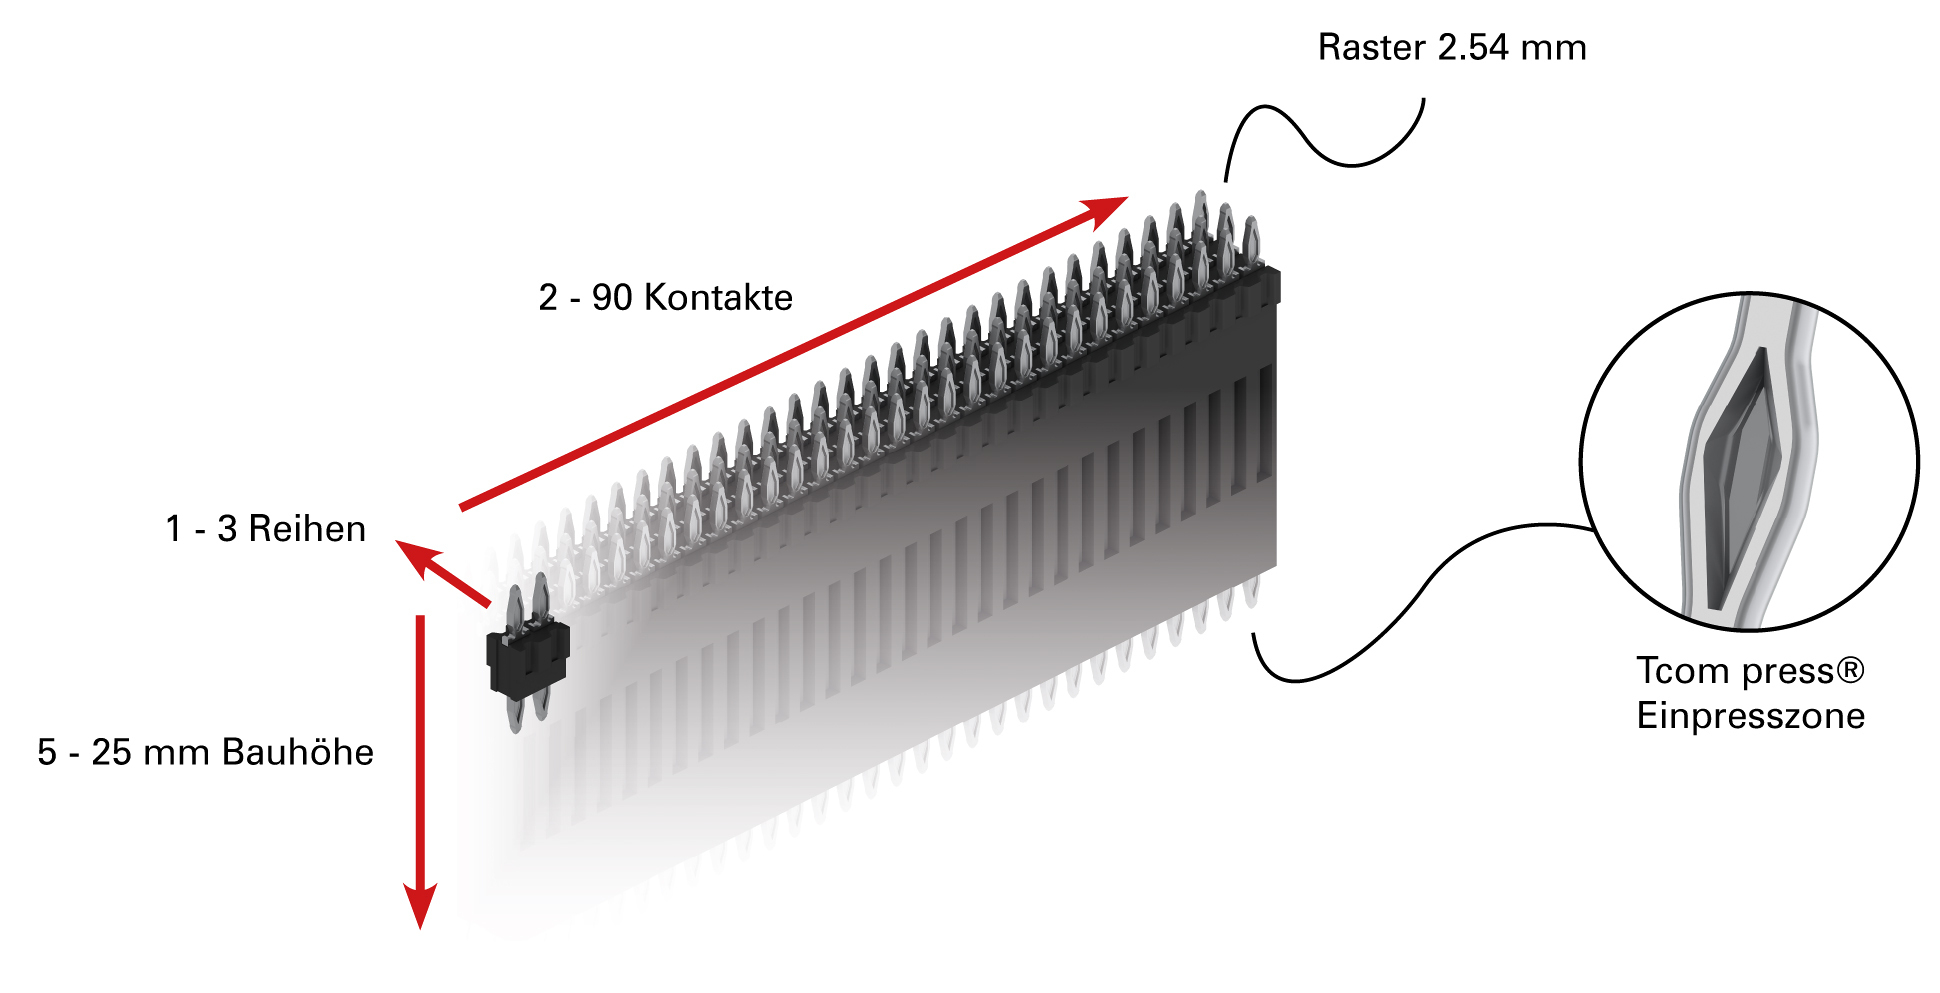
kontakt i ett stykke har derfor den nødvendige IP-kapslingsgrad for disse materialene, slik at det er mulig å utføre en innstøping – og dermed oppnå en varig og robust tilkoblingsløsning. Men også valget av tilkoblingsteknikk spiller en viktig rolle her. Ved hjelp av press-fit-soner på begge sider blir tilkoblingsområdet (tilkoblingsområde) gasstett på grunn av kaldsveising mellom kobberhylsen og press-fit-sonen (press-fit-sone), og danner dermed en innstøpbar forbindelse mellom to kretskort, noe som allerede har vist seg å fungere milliarder av ganger i praksis.
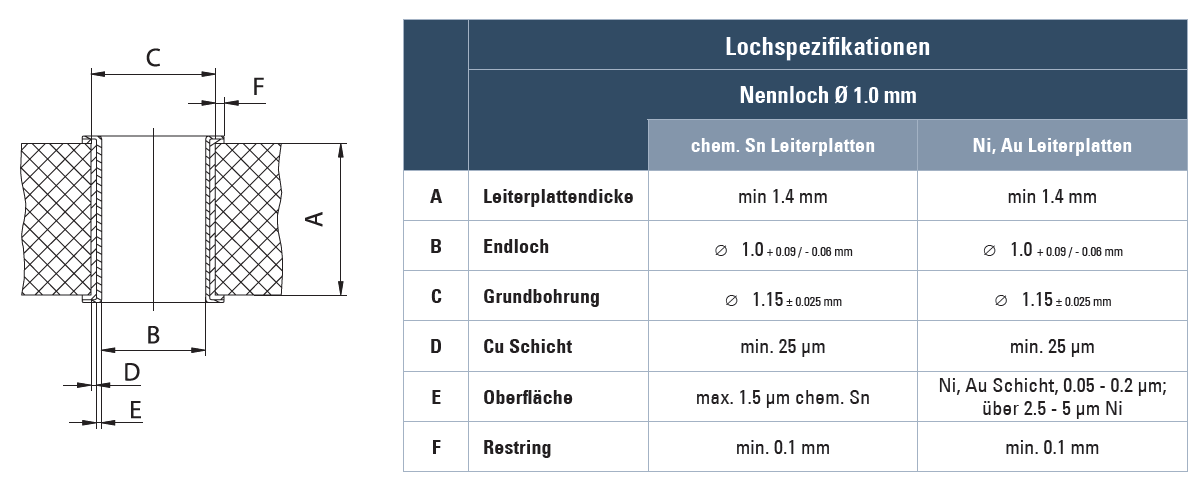
For å sikre denne gasstette forbindelsen er det imidlertid absolutt nødvendig å utføre «gjennomplettert hull» i henhold til ept-spesifikasjonen:
Ved å fjerne innstikksområdet kan kontakt, i kombinasjon med press-fit-teknologi, tåle støtbelastninger på opptil 200 g. Heller ikke materialbevegelser som følge av store temperatursvingninger eller påvirkning fra skadelige gasser påvirker forbindelsen. press-fit-teknologi øker påliteligheten mange ganger sammenlignet med loddetilkobling, siden det verken kan oppstå kalde eller brutt loddepunkter. I tillegg kan man på denne måten unngå tidkrevende selektive loddearbeider, dyre kabelløsninger og avavstandsstykke, noe som gjør at utviklere ikke bare sparer plass på kretskortet, men også kan redusere kostnadene med opptil 50 prosent.
Med bare én komponent opprettes både en mekanisk og en elektrisk forbindelse. Spesielt ved modulært utformede enheter med konfigurerbare funksjoner eller ulike ytelsesnivåer kan innpressingsprosessen utmerket integreres på slutten av monteringsprosessen. Her kan ulike moduler etter ønske monteres på basiskretskort. På denne måten kan man produsere et stort utvalg av produkter i ett raskt arbeidstrinn. Siden det også er mulig å forsegle enheten etterpå, forblir den elektriske og mekaniske forbindelsen pålitelig.
Gjennom en innstøping kan brukere beskytte sin elektroniske enhet maksimalt mot aggressive miljøpåvirkninger. Den som vurderer komponentbeskyttelse for sin applikasjon, må imidlertid også ta hensyn til valget av en passende kontakt i kombinasjon med passende tilkoblingsteknikk. I ett stykke, innpresset og vergusset – i denne kombinasjonen er elektroniske enheter rustet mot (nesten) alle påvirkninger.
Mer om temaet «press-fit-teknologi» i den gratis hvitboken

Ønsker du enda mer detaljert fagkunnskap om press-fit-teknologi?
For utførlige detaljer om grunnleggende prinsipper for press-fit-teknologi sender vi deg gjerne vår gratis whitepaper:
Be om whitepaper »
For utførlige detaljer om grunnleggende prinsipper for press-fit-teknologi sender vi deg gjerne vår gratis whitepaper:
Be om whitepaper »
Passende innpressingskontakt

flexilink b-t-b
Vår kontakt flexilink b-t-b oppfyller nøyaktig disse kravene til robusthet og driftssikkerhet og er dessuten tilgjengelig i den velprøvde press-fit-teknologi.
Mer informasjon om produktet finner du her:
Flexilink »
Vår kontakt flexilink b-t-b oppfyller nøyaktig disse kravene til robusthet og driftssikkerhet og er dessuten tilgjengelig i den velprøvde press-fit-teknologi.
Mer informasjon om produktet finner du her:
Flexilink »
